românesc


Vizualizări: 0 Autor: Lisa Data publicării: 2026-11-06 Origine: Site


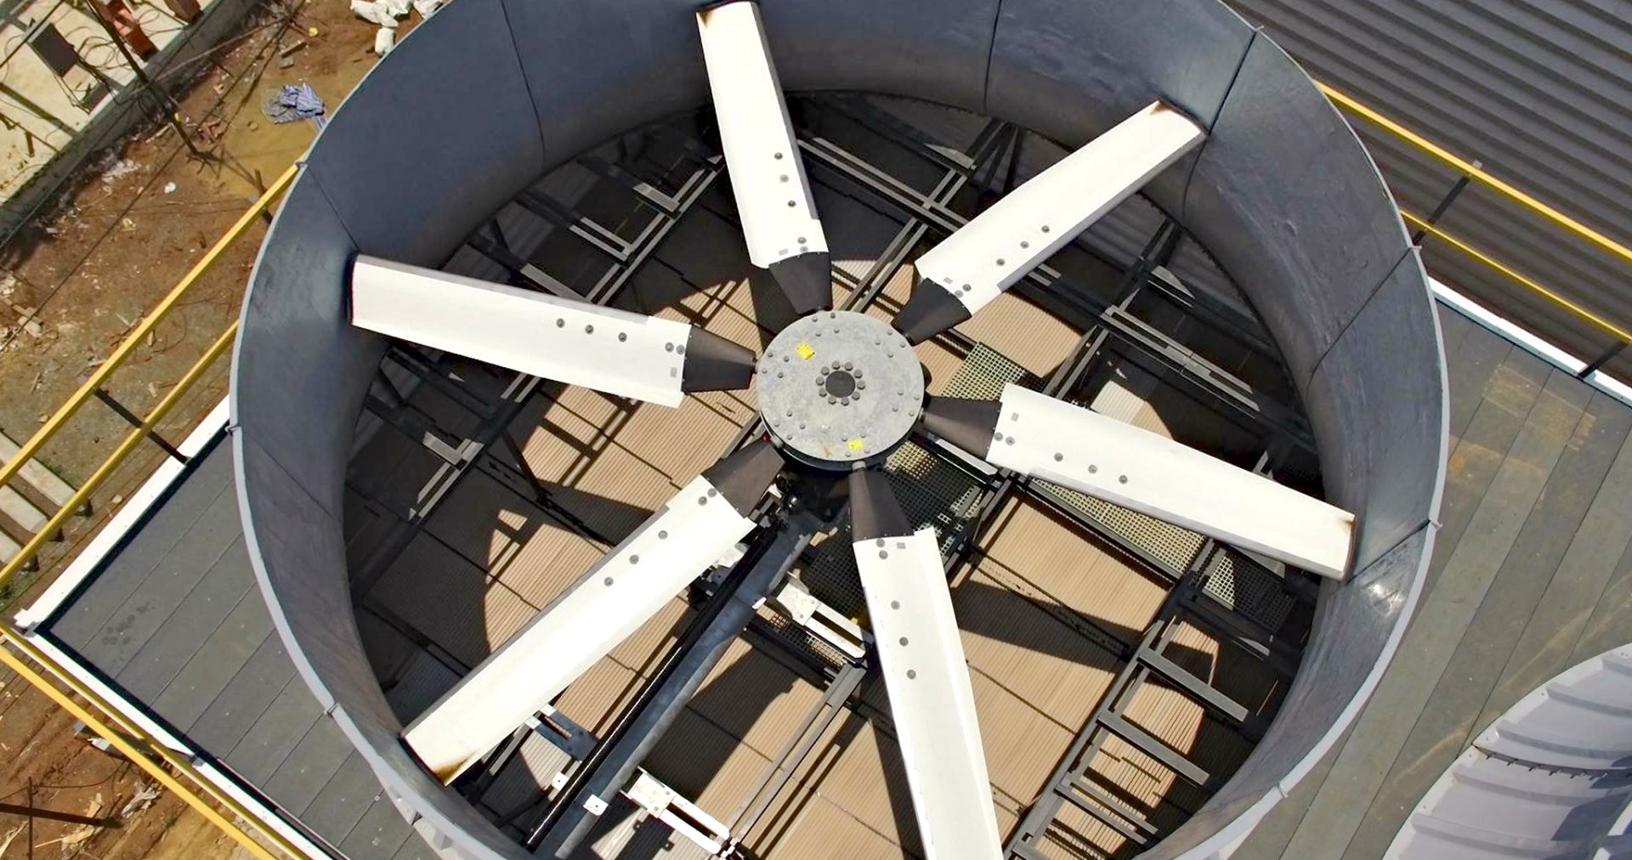
Reglarea pasului paletei ventilatorului turnului de răcire este o parte importantă a întreținerii turnului de răcire și a optimizării performanței. Unghiul de pas al lamei afectează direct fluxul de aer, consumul de energie al ventilatorului, sarcina motorului și eficiența răcirii. Dacă unghiul lamei este prea mic, este posibil ca ventilatorul să nu furnizeze suficient flux de aer. Dacă este prea mare, ventilatorul poate consuma putere excesivă, supraîncărca motorul și crește vibrațiile.
Măsurarea cu precizie a unghiurilor palelor ventilatorului turnului de răcire ajută echipele de întreținere să stabilească setări consistente ale palelor, să identifice erorile de instalare și să îmbunătățească eficiența de operare. Acest ghid explică cum se măsoară pasul palelor ventilatorului turnului de răcire, ce instrumente să folosească, greșelile frecvente de măsurare și cum se verifică reglarea finală.
Unghiul de pas al ventilatorului turnului de răcire este unghiul dintre linia de referință a unei pale, de obicei linia de coardă a acesteia, și un plan sau direcție de referință specificate. Definiția exactă depinde de proiectarea și procedura de măsurare a producătorului ventilatorului.
Pentru ventilatoarele turnului de răcire cu flux axial, pasul palelor determină cât de aer se deplasează paletele rotative prin turn. Schimbarea pasului modifică încărcarea aerodinamică a ventilatorului.
Principalele efecte ale pasului lamei includ:
Flux de aer: Creșterea pasului crește, în general, fluxul de aer în intervalul de funcționare al ventilatorului.
Sarcina motorului: un pas mai mare poate crește puterea necesară ventilatorului.
Performanță de răcire: pasul corect ajută la menținerea capacității de răcire necesare.
Vibrații și zgomot: setările inegale ale lamei pot contribui la forțele aerodinamice dezechilibrate.
Eficiență energetică: Reglarea corectă ajută ventilatorul să îndeplinească cerințele privind fluxul de aer fără consum inutil de energie.
Relația dintre pas și performanță depinde de viteza ventilatorului, designul lamei, rezistența sistemului și condițiile de funcționare.
Înainte de a măsura unghiul de pas, pregătiți instrumentele adecvate și consultați instrucțiunile producătorului ventilatorului.
Instrumentele obișnuite de măsurare includ:
| al instrumentului | Scopul principal |
|---|---|
| Inclinometru digital | Măsoară unghiul lamei în raport cu un plan de referință definit |
| Calibrul pasului lamei | Măsoară pasul palelor utilizând o referință specificată a ventilatorului |
| Raportor sau găsitor de unghi | Oferă măsurători unghiulare de bază |
| Bandă de măsurare | Verifică poziția lamei și raza de măsurare |
| Marker și fișă de inspecție | Înregistrează numerele lamelor și unghiurile măsurate |
| Cheie dinamometrică | Strânge elementele de fixare ale lamei la valorile specificate după reglare |
Un inclinometru digital este convenabil pentru inspecțiile pe teren, dar nu oferă automat unghiul corect de înclinare a ventilatorului. Referința de măsurare, poziția lamei și orientarea ecartamentului trebuie să se potrivească cu procedura producătorului.
Măsurarea pasului palelor ventilatorului turnului de răcire trebuie efectuată cu ventilatorul oprit în siguranță.
Urmați aceste măsuri de precauție înainte de a accesa ventilatorul:
Opriți motorul ventilatorului și izolați-i sursa de alimentare.
Aplicați proceduri de blocare/etichetare (LOTO) pentru a preveni pornirea accidentală.
Verificați dacă ventilatorul sa oprit complet.
Asigurați echipamentul de acces și respectați cerințele de protecție împotriva căderii.
Inspectați lamele, butucul și elementele de fixare pentru daune vizibile.
Urmați instrucțiunile de întreținere ale producătorului turnului de răcire.
Nu măsurați niciodată unghiurile palelor în timp ce ventilatorul se rotește. Nu intrați și nu accesați zonele periculoase ale ventilatoarelor decât dacă echipamentul a fost izolat corespunzător și au fost îndeplinite cerințele de siguranță ale amplasamentului.
Mai întâi, determinați cum definește producătorul ventilatorului unghiul de pas al paletei. Diferiți producători pot utiliza diferite planuri de referință, locații de măsurare sau orientări ale ecartamentului.
Unele proceduri specifică un unghi în raport cu planul de rotație a ventilatorului, în timp ce altele folosesc o anumită poziție de calibre sau o referință a coardei lamei.
Nu presupuneți că două ventilatoare cu același unghi de pas numeric folosesc aceeași convenție de măsurare. Obțineți instrucțiunile de reglare a pasului și măsurare recomandate de producător înainte de a continua.
Geometria lamei se poate schimba de la rădăcină la vârf. Prin urmare, unghiul măsurat poate varia în funcție de locul în care este plasat gabaritul.
Identificați raza de măsurare specificată, cum ar fi distanța declarată de la butuc sau un procent definit din raza lamei. Marcați aceeași poziție radială pe fiecare lamă.
Măsurarea fiecărei lame într-o locație diferită poate produce rezultate înșelătoare, chiar dacă lamele sunt instalate corect.
Rotiți manual ventilatorul izolat numai dacă procedura producătorului o permite și echipamentul poate fi mutat în siguranță.
Poziționați prima lamă unde poate fi accesată în siguranță. Asigurați-vă că lama este stabilă și că suprafața de măsurare este curată.
Așezați indicatorul de pas sau inclinometrul digital pe suprafața de referință specificată a lamei. Păstrați unealta aliniată în mod consecvent cu instrucțiunile producătorului.
Evitați măsurarea pe margini curbate, suprafețe deteriorate sau zone care nu reprezintă referința dorită a lamei.
Efectuați măsurarea utilizând orientarea specificată a manometrului. Înregistrați rezultatul pentru prima lamă.
Repetați procesul pentru fiecare lamă, folosind aceeași rază de măsurare și aceeași metodă de referință.
O înregistrare de măsurare poate include:
Identificarea și modelul ventilatorului
Numărul lamei
Raza de măsurare
Unghiul de pas măsurat
Unghiul țintă al producătorului
Diferența față de țintă
Data inspecției și tehnicianul
De exemplu, un ventilator cu cinci pale poate avea cinci măsurători înregistrate. Unghiul țintă trebuie să provină din specificațiile producătorului de ventilator aplicabil, mai degrabă decât din valoarea universală a industriei.
Comparați valorile măsurate cu ținta producătorului și cu toleranțele permise.
Dacă o lamă diferă semnificativ de celelalte, verificați amplasarea ecartamentului, raza de măsurare, locația lamei, starea butucului și mecanismul de reglare a lamei.
Nu presupuneți că toate lamele ar trebui setate la un unghi arbitrar sau pur și simplu mediate împreună. Ținta specificată și variația permisă de la lamă la lamă trebuie să provină din documentația producătorului ventilatorului.
Dacă unghiurile măsurate se încadrează în afara limitelor specificate, urmați procedura de reglare a producătorului.
În funcție de designul ventilatorului, reglarea poate implica repoziționarea lamei în butuc, slăbirea elementelor de fixare desemnate și setarea lamei la unghiul necesar.
Faceți ajustări mici, controlate și măsurați din nou fiecare lamă. Strângeți toate elementele de fixare la cuplul specificat utilizând secvența corectă.
Nu ajustați niciodată pasul lamei dincolo de intervalul aprobat de producător pentru a compensa performanța slabă de răcire fără a identifica mai întâi problema de bază.
După reglare, măsurați din nou fiecare lamă utilizând aceeași referință, rază și orientare a ecartamentului.
Confirmați că fiecare lamă îndeplinește unghiul țintă și toleranța permisă. Verificați elementele de fixare ale lamei, butucul și componentele din jur înainte de a repune ventilatorul în funcțiune.
Odată ce zona este liberă și toate procedurile de siguranță au fost finalizate, efectuați o inspecție operațională autorizată. Verificați curentul motorului, vibrațiile, zgomotul, fluxul de aer și performanța de răcire în raport cu cerințele de funcționare ale echipamentului.
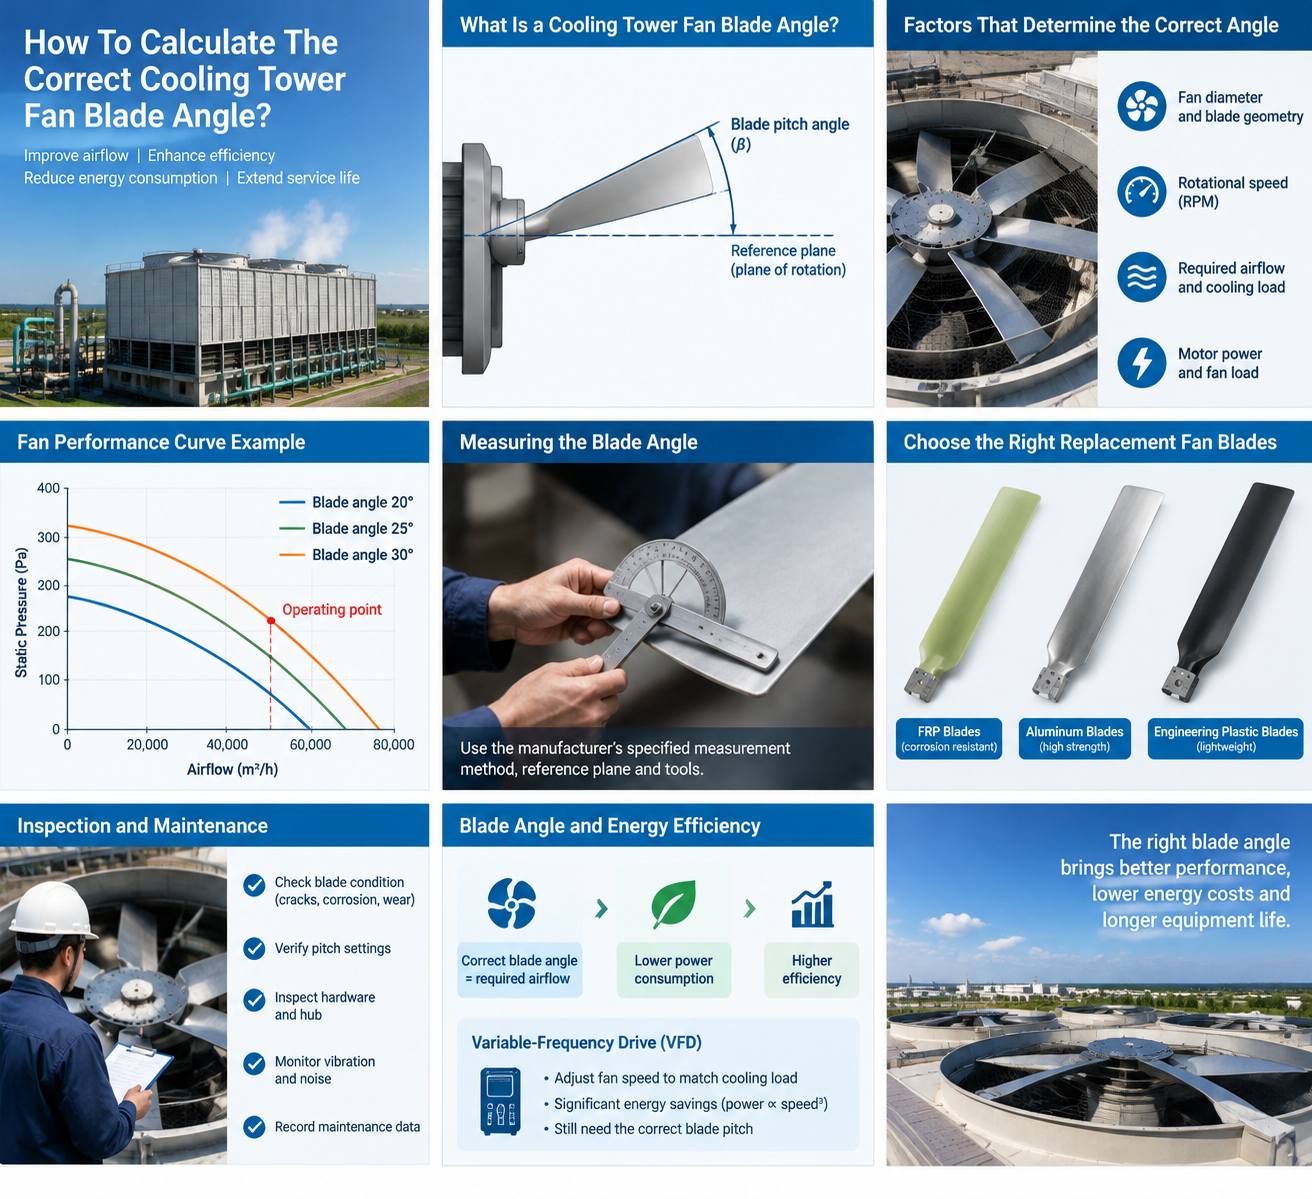
Mai multe erori pot face ca măsurătorile pasului ventilatorului turnului de răcire să nu fie sigure.
Folosirea unui plan de referință greșit: o citire a inclinometrului are sens numai atunci când orientarea sa se potrivește cu metoda de măsurare specificată.
Măsurarea la diferite locații ale lamei: răsucirea lamei poate cauza citiri diferite de-a lungul intervalului. Utilizați întotdeauna raza de măsurare desemnată.
Utilizarea unei poziții inconsecvente a calibrului: mici modificări în plasarea sculei pot afecta rezultatul. Păstrați calibrul aliniat în același mod pentru fiecare lamă.
Ignorarea toleranțelor de măsurare: diferențele minore pot intra în limitele permise de producător. Utilizați toleranțele specificate în loc să vă bazați pe judecata vizuală.
Reglarea pasului fără a verifica sarcina motorului: Un pas mai mare poate crește fluxul de aer, dar poate și supraîncărca motorul. Verificați starea completă de funcționare a ventilatorului după reglare.
Ignorarea componentelor deteriorate: lamele crăpate, butucii slăbiți, elementele de fixare uzate și rădăcinile lamei deformate trebuie inspectate înainte de reglarea pasului.
Frecvența corespunzătoare de inspecție depinde de condițiile de funcționare, de programele de întreținere și de recomandările producătorului ventilatorului.
Măsurați pasul lamei în timpul:
Instalarea inițială și punerea în funcțiune
Întreținere preventivă programată
Înlocuirea palelor ventilatorului sau întreținerea butucului
Investigații privind fluxul de aer redus sau capacitatea de răcire
Inspecții după vibrații anormale sau deteriorări mecanice
Înregistrați măsurătorile în timp. Înregistrările consecvente ajută echipele de întreținere să identifice modificările în setările lamei și să detecteze potențialele probleme mecanice înainte ca acestea să provoace timpi de nefuncționare majore.
Măsurarea și reglarea corectă pot ajuta instalațiile industriale:
Mențineți fluxul de aer necesar în turnul de răcire
Reduceți consumul de energie inutil al ventilatorului
Preveniți încărcarea excesivă a motorului
Minimizați problemele asociate cu setările inegale ale lamei
Sprijină funcționarea fiabilă a ventilatorului
Îmbunătățiți planificarea întreținerii și depanarea
Cu toate acestea, ajustarea înclinației în sine nu poate rezolva fiecare problemă de performanță a turnului de răcire. Umplutură blocate, prizele de aer murdare, Eliminator de picături deteriorate, rotația incorectă a ventilatorului și alte probleme ale sistemului pot afecta, de asemenea, performanța de răcire.
Nu există un singur unghi corect pentru fiecare ventilator al turnului de răcire. Setarea necesară depinde de designul lamei, diametrul ventilatorului, viteza de rotație, capacitatea motorului și specificațiile producătorului.
Da. Un inclinometru digital poate fi util atunci cand este pozitionat conform procedurii de masurare a producatorului. Citirea sa nu trebuie tratată ca unghi de pas corect decât dacă planul de referință și orientarea ecartamentului sunt definite.
Paletele aceluiași ventilator necesită, în general, setări consecvente conform specificațiilor producătorului. Variația permisă depinde de designul ventilatorului și de instrucțiunile de întreținere aplicabile.
Creșterea pasului poate crește fluxul de aer, dar poate crește și consumul de putere a motorului și încărcarea mecanică. Cea mai bună setare este cea care îndeplinește sarcina de răcire necesară fără a depăși limitele de funcționare a ventilatorului și a motorului.
Repetați măsurătorile folosind aceeași referință și aceeași rază. Dacă diferența rămâne în afara toleranței producătorului, inspectați montarea lamei, butucul, elementele de fixare și mecanismul de reglare înainte de a face corecții.
Măsurarea cu precizie a unghiurilor de pas ale ventilatorului turnului de răcire este esențială pentru funcționarea fiabilă, controlul fluxului de aer și gestionarea energiei. Folosind instrumentele de măsurare corecte, urmând o metodă de referință consecventă, înregistrând unghiul fiecărei lame și verificând toleranțele producătorului, echipele de întreținere pot identifica setările incorecte și pot face ajustări informate.
Pentru proiectele de întreținere și modernizare a turnurilor de răcire industriale, verificați întotdeauna modelul ventilatorului, specificațiile palelor, limitele motorului și setările de pas aprobate înainte de a regla ventilatorul. Măsurarea și documentația corespunzătoare ajută la funcționarea în siguranță, o performanță stabilă de răcire și fiabilitatea pe termen lung a echipamentului.


